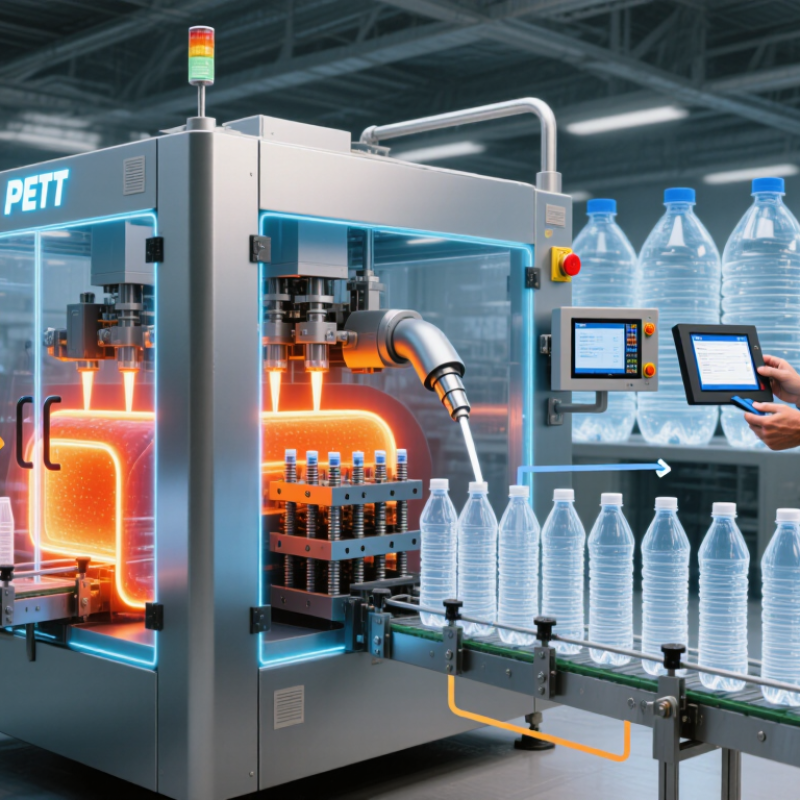
| Principio de producción | Las preformas se calientan y se estiran y soplan dentro de un molde para crear botellas o frascos de PET. | Combina el estiramiento axial y la presión del aire para producir envases ligeros y uniformes. | Adecuado para agua, bebidas, aceite comestible, productos para el hogar y muchas otras aplicaciones de envasado en PET. |
| Salida típica | Aproximadamente entre 1.000 y 24.000 envases por hora, dependiendo del número de cavidades, el tamaño del envase y la configuración de la máquina. | Una mayor producción puede reducir el coste laboral por contenedor. | La capacidad real debe calcularse a partir del tiempo de ciclo completo, el número de cavidades, el tiempo de cambio y el tiempo de actividad previsto. |
| Consumo de energía | Generalmente, el consumo es de entre 0,20 y 0,60 kWh por contenedor en un proceso completo, incluyendo la calefacción y el aire comprimido; los resultados reales varían considerablemente. | Los hornos de bajo consumo energético, la calefacción por infrarrojos optimizada y la recuperación de aire a baja presión pueden reducir los costes operativos. | La generación de aire comprimido y el calentamiento de la preforma suelen ser las etapas que más energía consumen. |
| Requisito de aire comprimido | El soplado a alta presión suele realizarse a una presión de entre 20 y 40 bares, mientras que el pre-soplado generalmente utiliza una presión menor. | Los sistemas de recuperación de aire y los compresores del tamaño adecuado pueden reducir el consumo de electricidad. | Las fugas, la presión excesiva y los filtros mal mantenidos pueden aumentar el consumo de energía sin mejorar la calidad del producto. |
| Eficiencia de los materiales | Los envases modernos de PET a menudo se pueden diseñar con menos material que los envases rígidos comparables, siempre que se cumplan los requisitos de resistencia y capacidad de barrera. | Un menor peso del envase reduce el consumo de resina, el peso del transporte y los residuos de embalaje. | La reducción de peso debe validarse mediante pruebas de carga superior, rotura, caída y estrés ambiental. |
| Consistencia del producto | El calentamiento, el estiramiento y el enfriamiento controlados del molde ayudan a mantener dimensiones estables y una distribución uniforme de la pared. | Menos defectos pueden reducir los desperdicios, las quejas de los clientes y las interrupciones en la línea de producción. | La consistencia depende de la calidad de la preforma, la temperatura del molde, la presión del aire, el tiempo y el control del proceso. |
| Costo de capital inicial | Inversión indicativa: aproximadamente entre 40.000 y 250.000 dólares estadounidenses para la máquina de soplado y los equipos auxiliares estándar, sin incluir la construcción, la instalación ni los impuestos. | Por lo general, una mayor automatización aumenta la inversión inicial, pero con el tiempo puede reducir la mano de obra y los desperdicios. | Los presupuestos deben incluir moldes, compresor, secador de aire, enfriador, instalación, capacitación y repuestos, cuando corresponda. |
| Cambio de molde y formato | Normalmente, el proceso dura entre 30 minutos y varias horas, dependiendo del diseño de la máquina, la geometría del contenedor y la experiencia del operario. | El sistema de cambio rápido de herramientas mejora la flexibilidad y reduce el tiempo de producción perdido. | La estandarización de los acabados del cuello y de las familias de envases puede simplificar los procedimientos de utillaje y cambio de formato. |
| Mantenimiento rutinario | Inspección diaria y revisiones programadas de filtros, puntos de lubricación, elementos calefactores, válvulas, sensores, juntas y circuitos de refrigeración. | El mantenimiento preventivo reduce el tiempo de inactividad no planificado y protege la calidad del producto. | Los intervalos de mantenimiento deben ajustarse a las horas de funcionamiento, las condiciones ambientales y la documentación de servicio del fabricante del equipo. |
| Costo de mantenimiento típico | Un margen de planificación práctico suele ser de aproximadamente entre el 2 % y el 5 % del valor de compra del equipo al año, excluyendo averías importantes y pérdidas de producción. | La sustitución planificada de piezas de repuesto suele ser menos costosa que las reparaciones de emergencia. | El coste real depende de la utilización, las tarifas laborales locales, la disponibilidad de repuestos y la disciplina de mantenimiento. |
| Vida útil prevista del equipo | Un periodo de entre 10 y 15 años es un plazo razonable para planificar la vida útil de una máquina industrial con un mantenimiento adecuado, aunque es posible que algunos componentes individuales requieran ser reemplazados antes. | Los costos de depreciación y mantenimiento pueden distribuirse entre un gran volumen de producción. | Los controles eléctricos, los componentes neumáticos, los sistemas de calefacción y los moldes pueden tener diferentes vidas útiles. |
| Requisitos de mano de obra | Un operario capacitado puede supervisar una línea automatizada, mientras que puede ser necesario personal adicional para la manipulación de materiales, los controles de calidad y el embalaje. | La automatización puede reducir el trabajo manual repetitivo y mejorar la continuidad de la producción. | El ahorro en mano de obra debe evaluarse junto con la capacitación, la supervisión, el control de calidad y la cobertura de turnos. |
| Tiempo de actividad potencial | Las operaciones bien gestionadas pueden tener como objetivo una disponibilidad del 85 % al 95 %, dependiendo de los cambios de producción, el mantenimiento, el suministro de materiales y los equipos posteriores. | Una mayor disponibilidad aumenta la producción anual sin necesidad de adquirir otra línea de producción. | La disponibilidad no es lo mismo que la eficacia general del equipo; también deben medirse las pérdidas de velocidad y calidad. |
| Estructura de costos a cinco años | Los principales factores que influyen en los costes son la depreciación de los equipos, la resina PET, la electricidad, el aire comprimido, la mano de obra, los moldes, el mantenimiento y los envases rechazados. | En operaciones de alto volumen, la eficiencia energética y el uso de resinas pueden tener un mayor impacto financiero que el precio inicial de la máquina. | Un modelo de coste total a cinco años debería utilizar el volumen de producción real de la planta, las tarifas de los servicios públicos y los precios de la resina. |
| Controles de calidad y seguridad | Las comprobaciones recomendadas incluyen el peso, las dimensiones del cuello, el grosor de la pared, los defectos visuales, la resistencia a las fugas, la resistencia a la carga superior y el rendimiento ante caídas. | Las pruebas sistemáticas reducen el riesgo de paradas en la línea de envasado y fallos en el embalaje. | Las especificaciones del producto deben coincidir con el uso previsto del envase y con los requisitos reglamentarios aplicables. |
| Aplicaciones más adecuadas | Producción de envases de PET de volumen medio a alto con formatos repetibles y demanda estable. | Un alto rendimiento y un control preciso de los materiales pueden generar economías de escala más sólidas que los métodos manuales de producción en lotes pequeños. | Para volúmenes muy bajos o diseños que cambian con frecuencia, la producción subcontratada o un proceso más flexible pueden resultar más económicos. |
 Close