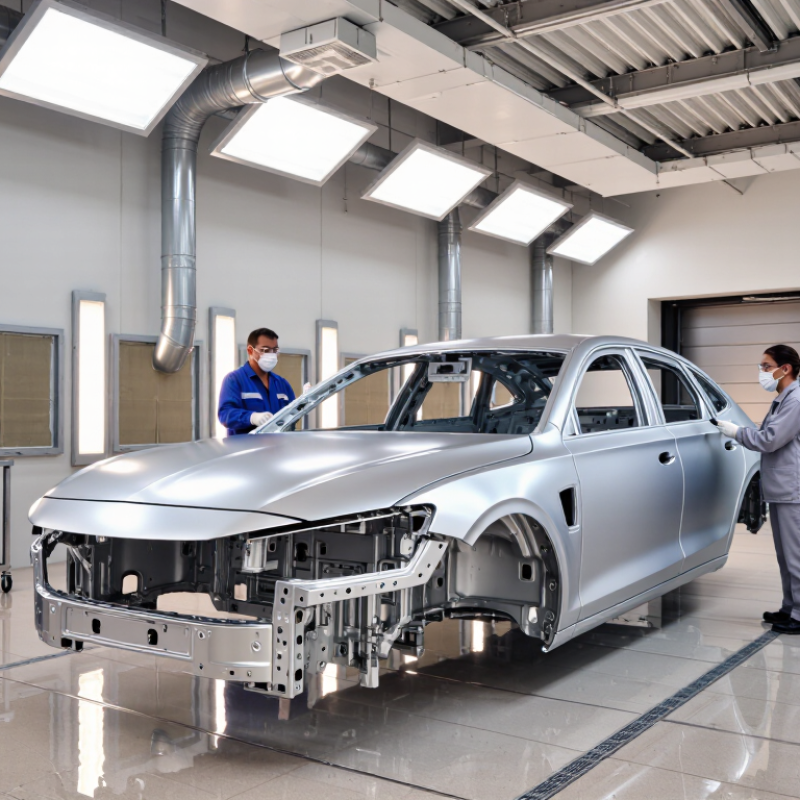
| Температура воздуха | Примерно 20–25 °C, если в техническом паспорте покрытия не указан другой диапазон. | Контролирует вязкость, распыление, испарение, скорость сушки и формирование конечной пленки. | Меньше подтеков, провисаний, дефектов, связанных с захватом растворителя, и задержек сушки. | Калиброванный цифровой датчик температуры с непрерывной регистрацией данных. |
| Относительная влажность | Обычно для многих процессов нанесения покрытий на основе растворителей и воды требуется относительная влажность 40–60%; уточните у поставщика покрытия. | Уменьшает образование пятен, мгновенную коррозию, медленное испарение воды и проблемы с адгезией, связанные с влагой. | Более однородный внешний вид и меньшее количество бракованных или переделанных деталей. | Откалиброванный термогигрометр; регистрация относительной влажности во время подготовки, распыления и отверждения. |
| Скорость воздушного потока | Обычно для покрасочных камер ориентировочная скорость потока составляет около 0,5 м/с (приблизительно 100 футов/мин) по всей поверхности камеры; необходимо уточнить местные правила и конструкцию камеры. | Удаляет излишки краски от обрабатываемой детали, ограничивая турбулентность и неравномерное нанесение. | Улучшает однородность отделки, улучшает обзорность для оператора и повышает повторяемость процесса. | Калиброванный анемометр установлен в заданных точках по всей длине проема кабины. |
| Чистота воздуха | Используйте фильтрованный подаваемый воздух и обслуживайте фильтры в соответствии с допустимыми значениями перепада давления и требованиями к техническому обслуживанию. | Предотвращает образование поверхностных включений из пыли, волокон и засохших аэрозольных частиц. | Снижает количество работ по полировке, перекраске, ошибок при проверке и жалоб клиентов. | Манометры для проверки давления в фильтрах, проверка на наличие частиц и документированные проверки очистки. |
| Температура субстрата и точка росы | Для многих систем покрытий во время нанесения температура поверхности должна быть как минимум на 3 °C выше точки росы. | Предотвращает невидимый конденсат, который может вызывать мгновенную коррозию, образование пузырьков или плохую адгезию. | Обеспечивает долговечность покрытия и снижает его преждевременное разрушение. | Измеряйте температуру поверхности и точку росы до и во время опрыскивания с помощью поверхностного термометра. |
| Толщина влажной пленки | Необходимо поддерживать заданный производителем покрытия диапазон толщины влажной пленки; обычно он составляет приблизительно ±10% от целевого значения процесса. | Обеспечивает баланс между покрытием, внешним видом, отверждением, защитой от коррозии и выделением растворителей. | Уменьшает расход материала, дефекты сухого напыления, провисания и отказы защиты под пленкой. | Измерьте толщину влажной пленки гребенкой во время нанесения; измерьте толщину сухой пленки после отверждения. |
| Толщина сухой пленки | Контролируйте измеренные средние значения и отдельные показания в соответствии со спецификацией покрытия; во многих промышленных системах используется толщина покрытия приблизительно 50–250 мкм в зависимости от системы. | Определяет барьерные свойства, внешний вид, твердость и долговечность. | Обеспечивает более предсказуемый срок службы и упрощает процедуру приемки качества. | Калиброванный магнитный или электронный измеритель толщины покрытия |
| Время истечения и отверждения | Следуйте техническим характеристикам покрытия; типичные интервалы между вспышками могут составлять от 5 до 30 минут, а для полного отверждения может потребоваться несколько часов. | Позволяет растворителям или воде испаряться, обеспечивая необходимую твердость и адгезию между слоями покрытия. | Предотвращает блокировку, оттискивание, дефекты шлифовки и преждевременное повреждение при обращении. | Таймер, журнал регистрации температуры в камере и проверка твердости или устойчивости к растворителям. |
| Консистенция цвета и блеска | Установите документированный визуальный стандарт и используйте показания прибора там, где требуются жесткие допуски. | Стабильный поток воздуха, освещение, температура и толщина пленки уменьшают колебания оттенка и блеска. | Повышает стабильность качества от партии к партии и снижает количество споров, возникающих в ходе субъективной проверки. | Стандартизированная световая камера, спектрофотометр и глоссметр (при необходимости). |
| Адгезия и дефекты поверхности | Используйте документированные критерии приемки; адгезия при поперечном разрезе обычно классифицируется по шкале от 0 до 5 в соответствии с методами ISO 2409 или ASTM D3359. | Подтверждает, что подготовка поверхности, нанесение и отверждение обеспечили стабильность покрытия. | Предоставляет объективные данные о выпуске продукции и поддерживает анализ корректирующих действий. | Тест на адгезию при поперечном разрезе или отрыве, визуальный осмотр и отслеживание частоты дефектов. |
| Состояние технического обслуживания стенда | Регулярно проверяйте фильтры, вытяжные вентиляционные каналы, освещение, стены, полы и наличие следов распыляемой краски. | Обеспечивает стабильный поток воздуха, предотвращает загрязнение и снижает пожарную опасность и производственные риски. | Обеспечивает бесперебойную работу, соответствие нормативным требованиям, безопасность труда и предсказуемую производственную мощность. | Контрольный список профилактического обслуживания, динамика изменения давления в фильтре и документированные записи о проверках. |



 Close